Лазерные направляющие линии на кромкообрезных станках: сокращение отходов на каждой доске
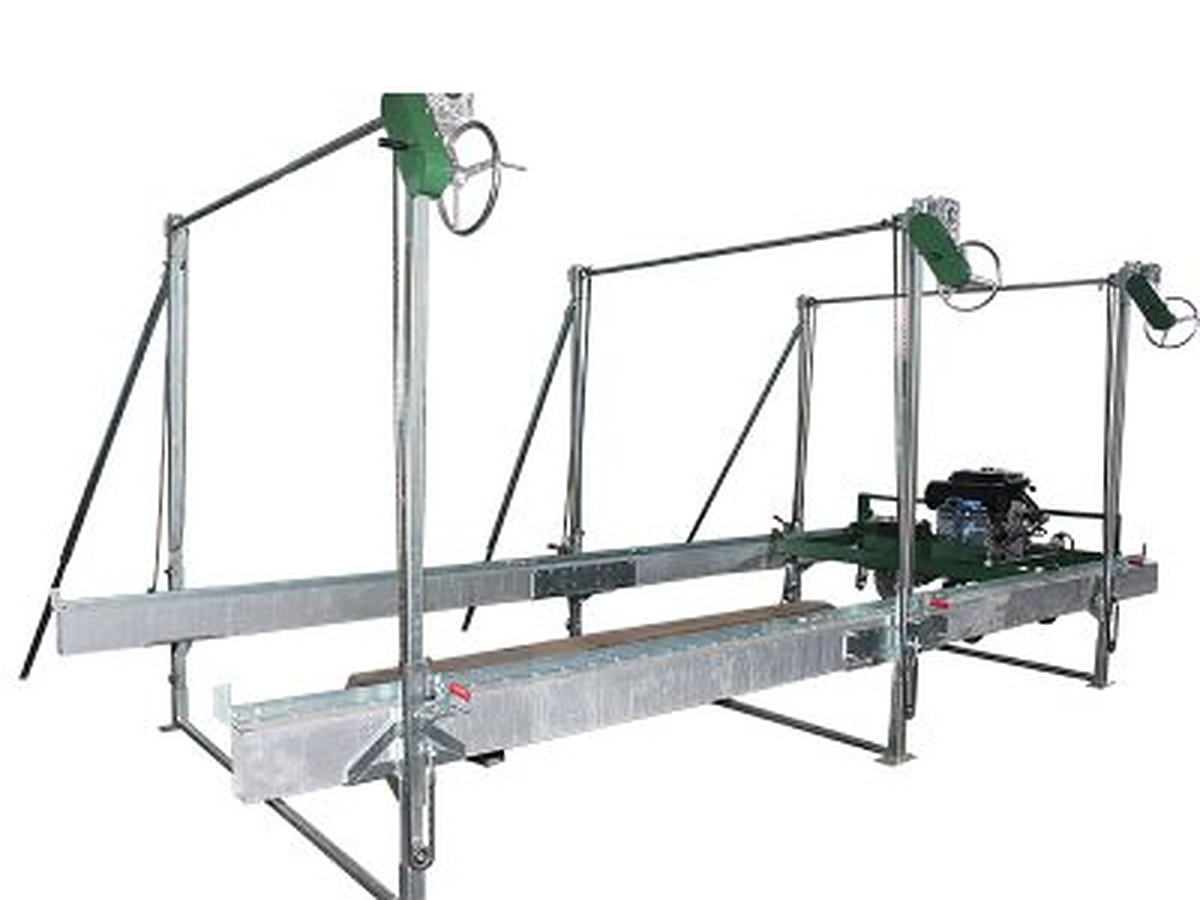
Кромкообрезной станок с двумя лазерными направляющими проецирует две красные линии на стол подачи — по одной для каждого пильного диска. Оператор выравнивает обзольную кромку по линиям до того, как доска достигнет дисков, поэтому припуск на обрезку задаётся исходя из того, что фактически содержит доска, а не угадывается в момент реза.
Каждая доска, выходящая с лесопильной рамы, поступает на кромкообрезной станок с двумя кромками, которые ленточнопильный станок не смог выровнять: одна необрезная кромка всё ещё несёт кору, другая — обзольная кромка, где брус сужался. Обе должны быть удалены. Единственный вопрос, на который оператор кромкообрезного станка отвечает доска за доской, — сколько нужно удалить вместе с ними.
Почему выход определяет обзольная кромка, а не пила
Диск делает в точности то, что ему велено. Отходы решаются выше по потоку от диска — в ту половину секунды, когда оператор смотрит на доску и решает, где её разместить. Доска шириной 200 мм с 15 мм обзола с каждой стороны несёт около 30 мм, которые должны уйти. Обрежьте 40 мм для надёжности — и 10 мм здоровой древесины уходят в щепу на каждой доске.
Посчитайте это в масштабе: на доске шириной 200 мм, толщиной 25 мм и длиной 3 м дополнительные 10 мм обрезки — это 0,00075 м³ потерянной древесины на доску, или 0,75 м³ на тысячу досок. На одной доске это не впечатляющая цифра. Это та цифра, которая отличает обрезной станок, окупающий себя, от того, что тихо съедает маржу целый год.
Что на самом деле показывают две лазерные линии
Две линии, а не одна, потому что есть две плоскости реза. Левая линия отмечает, где войдёт левый пильный диск; правая линия отмечает правый диск. Зазор между ними — это ширина готовой доски.
Проецируется на входе в станок, поэтому решение принимается до того, как доска окажется под кожухом пил, а не пока она движется через него.
Красный, потому что он сохраняет контраст и на светлой заболони, и на тёмной влажной коре за один проход.
Параллельно плоскости пилы. Линии служат ориентиром для пил, поэтому расстояние между пилами и положение линий нужно выверять заново вместе, никогда одно без другого.
Практический эффект заключается в том, что оператор перестаёт визировать вдоль доски и начинает прикладывать доску к фиксированной базе. Установка повторяема; визирование вдоль 3-метровой доски с обзольной кромкой — нет.
Где лазерные линии перестают помогать
Стоит честно говорить о пределах, потому что покупатель, ожидающий чуда, будет винить станок:
Пыль на линзе. Линия с мучнистым слоем опилок поперёк излучателя превращается в размытую полосу. Протирайте линзу при каждой заправке или смене.
Низкое солнце поперёк уличной подачи. Прямой солнечный свет «смывает» красную линию на светлой древесине. Ориентируйте подачу или работайте с теневой стороны штабеля.
Очень мокрая, очень тёмная кора. Красный на насыщенной влагой коре теряет контраст; линия всё ещё есть, её просто труднее прочитать.
Сбитый кронштейн.Лазеры сами по себе не смещаются, а кронштейны смещаются, особенно после перевозки по дороге. После транспортировки, перед первой доской, перепроверьте линию относительно полотна с помощью угольника.
Настройка расстояния между полотнами в соответствии с партией
Расстояние между пилами регулируется с помощью механизма с маховиком и лебёдкой и фиксируется перед резкой. Эффективная привычка — группировать по классам ширины, а не перенастраивать расстояние для каждой доски: рассортируйте штабель на две-три полосы ширины, настройте кромкообрезной станок один раз на каждую полосу и позвольте лазерным линиям справляться с разбросом внутри полосы.
Удержание доски прямой во время реза
Лазерная линия полезна только тогда, когда доска остаётся там, где её положили. На входе тяжёлые нержавеющие цепи против отдачи свисают над доской. Они выполняют две задачи одновременно: не дают доске подниматься и перекашиваться, когда пилы врезаются, и блокируют всё, что пила пытается отбросить обратно в оператора.
Снизу нержавеющие передаточные ролики несут доску без задиров и ржавчины, которые появляются у обычной стали во влажном цеху. Нержавеющая сталь здесь не для красоты: ржавый ролик перестаёт вращаться, а ролик, который перестал вращаться, стаскивает доску с линии.
Второй проход без подъёма доски
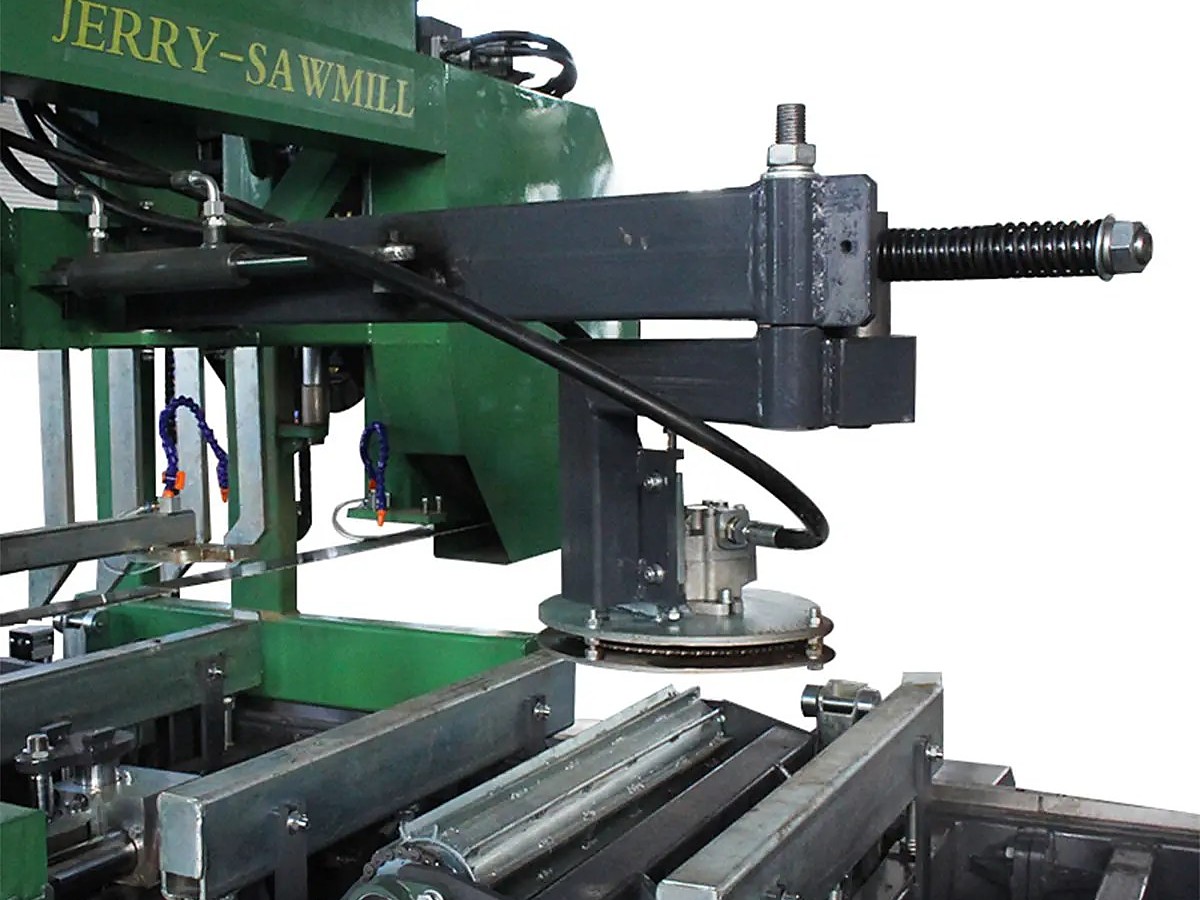
Некоторые доски не получаются готовыми за один проход — обычно это толстая пластина, где при первой обрезке в одном углу остаётся полоска коры. Возвратные ролики, установленные сверху на кромкообрезном станке, позволяют оператору толкать доску обратно по станине к подающему устройству и пропускать её снова, вместо того чтобы таскать 3-метровую доску вокруг станка. На тяжёлой пластине это превращает работу двух человек в работу одного.
Выбор привода и шасси
Кромкообрезной станок работает от бензинового, дизельного или электрического привода. Для площадки с однофазным питанием у подающего устройства электрический привод избавляет от обращения с топливом и выхлопных газов на рабочем пространстве, которое и без того запылено; для площадки, перемещающейся между объектами, бензиновый или дизельный привод сохраняет независимость машины.
Шасси использует шины, допущенные к эксплуатации на дорогах, и рассчитано на скорость до 60 км/ч при перевозке между площадками, поэтому кромкообрезной станок может следовать за лесопилкой, а не стоять на одной площадке.
Где на самом деле начинается рез
На коммерческой линии качество кромки определяется до кромкообрезного станка тем, что ещё остаётся на поверхности бревна. Песок, гравий и мёрзлая грязь, забившиеся в кору, затупляют зубья быстрее, чем древесина. Именно поэтому вышестоящие машины оснащены станцией предварительного пропила: дисковая пила, которая вскрывает линию коры перед основным резом, чтобы основной пильный диск встречал чистую древесину.
Кромкообрезной станок с лазерными линиями и без них: что меняется
| Точка принятия решения | Кромкообрезной станок без направляющих линий | Кромкообрезной станок с двумя лазерными линиями |
|---|---|---|
| Размещение необрезной доски | Визуальное совмещение по кромке на глаз | Установка по фиксированной проецируемой базе |
| Припуск на торцовку | Оператор добавляет запас для надёжности | Допуск, задаваемый зазором между двумя линиями |
| Повторяемость в течение смены | Дрейфует из-за усталости и освещения | Постоянно, пока кронштейн выставлен верно |
| Переналадка на новую ширину | Повторное визирование и повторное обучение | Сбросить интервал, один раз заново привязаться к линиям |
| Обучение нового оператора | Недели оценки на глаз | Установка доски на линию |
Ни одна из колонок не делает доску шире, чем позволяет бревно. Разница в том, использует ли оператор доступную ширину или отдаёт часть её.
Вопросы, которые задают покупатели перед заказом
Измеряют ли лазерные линии доску за меня?
Нет. Они показывают положение, а не размер. Линии сообщают оператору, где будут резать пилы; готовая ширина задаётся расстоянием между пилами. Измерение доски по-прежнему требует рулетки, и именно пакетная сортировка по классам ширины делает это дешёвым.
Можно ли добавить линии к кромкообрезному станку, который у нас уже есть?
Пришлите фотографии рамы подачи и ограждений пил, и мы скажем, какую оснастку может принять рама. Это зависит от конструкции над столом подачи, а не от самого лазерного блока.
Что происходит с линией, когда мы меняем расстояние между пилами?
Это необходимо повторно выверить. Линии ориентированы относительно пильных дисков, поэтому любое изменение расстояния или любая замена диска, меняющая плоскость диска, требует повторной проверки линий относительно диска с помощью угольника. Это занимает минуту, и именно этот шаг люди пропускают.
Какой привод следует заказать для небольшого двора?
Электрический, если однофазное питание доходит до зоны подачи и станок остаётся на месте. Бензиновый или дизельный, если кромкообрезной станок должен перемещаться вместе с пилорамой или работать там, где нет электроснабжения. При заказе уточните напряжение и тип розетки для вашей страны.
Каков минимальный заказ и как осуществляется доставка?
Минимальный заказ — 1 комплект. Станки отгружаются из Циндао на условиях FOB, CFR, CIF или EXW по вашему выбору. Завод находится в Цзыбо, провинция Шаньдун.
Ключевые факты
Пильный узел: два дисковых пильных полотна, расстояние настраивается маховиком и лебёдкой
Выравнивание: две красные лазерные направляющие линии, проецируемые на зону подачи
Безопасность: нержавеющие цепи против обратного выброса над зоной подачи
Обработка досок: нержавеющие передаточные ролики, возвратные ролики сверху для второго прохода
Варианты привода: бензиновый, дизельный или электрический
Транспортировка: шины для дорожного движения, 60 км/ч
Сертификация: CE; аудит завода TÜV Rheinland; подтверждённый производитель по индивидуальным заказам
Минимальный заказ: 1 комплект · Порт: Циндао · Условия: FOB / CFR / CIF / EXW
Завод: Цзыбо, Шаньдун, Китай
Запросите конфигурацию, соответствующую ширине ваших досок
Сообщите нам диапазон ширины, которую вы обрабатываете, длины досок, с которыми работаете, и остаётся ли станок на одном участке или перемещается вместе с пилорамой. Мы вернёмся к вам с шагом пил, вариантом привода и схемой подачи, подходящими для этого диапазона, а не с общим коммерческим предложением.
Эл. почта: jerry@jerry-sawmill.com
Сайт: forest-machinery.com